
Una botella de agua de plástico entra en una cinta junto a un brik, una lata, un tapón y quién sabe cuántos envases más. Durante un tiempo avanzan juntos. Después, en cuestión de segundos, uno de estos envases es expulsado por un chorro de aire, otro atrapado por un imán y otro separado tras ser cazado por un óptico que identifica el material del que está hecho. Es un desfile perfectamente ensayado. Detrás de cada movimiento hay una máquina que reconoce cada material y lo lleva por el camino adecuado.
Redacción:
Jaime Ripa
Coordinación editorial:
Juan Antonio Carbajo y Francis Pachá
Diseño e ilustración:
Belén Daza
Desarrollo:
Rodolfo Mata
Coordinación producto:
Adolfo Domenech
Amorebieta, en Bizkaia, se ha convertido en el lugar el que el reciclaje del futuro ya es presente. Su planta de selección de residuos es la primera en España en ser capaz de separar 10 tipos de residuos del contenedor amarillo, en vez de los siete en los que se clasificaba hasta ahora. Así es y así funciona este innovador complejo
Una botella de agua de plástico entra en una cinta junto a un brik, una lata, un tapón y quién sabe cuántos envases más. Durante un tiempo avanzan juntos. Después, en cuestión de segundos, uno de estos envases es expulsado por un chorro de aire, otro atrapado por un imán y otro separado tras ser cazado por un óptico que identifica el material del que está hecho. Es un desfile perfectamente ensayado. Detrás de cada movimiento hay una máquina que reconoce cada material y lo lleva por el camino adecuado.
Así funcionan, a grandes rasgos, las plantas de selección de residuos. En España hay 96, pero una de ellas, desde comienzos de año, destaca por encima del resto. Es punta de lanza y anticipa cómo serán ese tipo de instalaciones en el futuro. Situada en Amorebieta (Bizkaia), en este complejo ningún operario toca ya los residuos para clasificarlos. Las máquinas hacen ese trabajo y los profesionales, tableta en mano, supervisan en tiempo real esta coreografía. Y todavía mejor: aquí, por primera vez en nuestro país, los envases que llegan, todos procedentes del contenedor amarillo, se clasifican con mayor precisión y exactitud, lo que da lugar a 10 grupos de materiales distintos respecto a los siete que se solían clasificar tradicionalmente. La criba, además, es más limpia y más pura. A las empresas recicladoras, su destinatario final, les llega un material de más calidad y más homogéneo con el que fabricar nuevos productos.
EL GRAN AVANCE: DE 7 A 10 MATERIALES SEPARADOS
Hasta principios de 2026, cuando la planta fue renovada, en Amorebieta se clasificaban siete tipos de material: plástico mezcla, PET (botellas de agua o refrescos), film, PEAD (polietileno de alta densidad utilizado, por ejemplo, para garrafas de detergente), briks, materiales férricos (latas, aerosoles y tapas de metal) y envases de aluminio.
Con la modernización de la planta…
Separación original
Nueva separación
PET


PET botellas

PET bandejas

Plástico mezcla

Polipropileno

Poliestireno PS

Film

Film polietileno

Film-otros

Materiales que se mantienen
PEAD

Briks

Aluminio

Acero

- Este cribado de mayor precisión se logra gracias al uso de más sistemas ópticos y la incorporación de inteligencia artificial.
- El material obtenido es de más calidad, más homogéneo y con una mayor trazabilidad.
La mejor manera para entender este cambio es fijarse en lo pequeño. Un tapón, una cápsula de café o la anilla de una lata de bebida podían perderse fácilmente dentro de una corriente formada por miles de envases. “Con la modernización de esta planta es posible trabajar con estos residuos que antes se escapaban”, explica Jesús Martínez, director de innovación de la planta. “Por ejemplo, en uno de los separadores ópticos [un sistema que separa los envases por color, composición y forma] hemos incorporado inteligencia artificial que aprende a identificar los distintos residuos”.
En la selección de materiales tradicional intervienen distintas tecnologías. Los separadores magnéticos se encargan de los metales; los mencionados sistemas ópticos reconocen materiales a gran velocidad y los expulsan mediante chorros de aire; la separación mecánica cuela el flujo principal por tamaño y forma. Todo esto ya sucedía en las plantas de selección, pero en Amorebieta alcanza un nivel de automatización y especialización mayor. Se acerca a la “ciencia ficción”, compara Javier López, gerente de Oficina Técnica de Ecoembes: “Cuando estás en la instalación ves máquinas tratando residuos y personas con tabletas monitorizando. Es un salto cuantitativo, pero sobre todo cualitativo”.
LA PLANTA DE SELECCIÓN QUE ENCABEZA EL CAMBIO
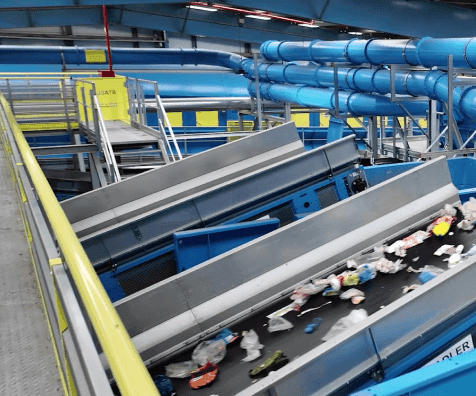
- 1 Situada en Amorebieta, Bizkaia, la planta Bizkaiko Zabor Berziklategia pertenece al grupo Trienekens, que gestiona el 75% de envases del País Vasco.
- 2 Inaugurada en enero de 2026, la instalación ha duplicado su superficie hasta los 6.000 metros cuadrados con 17 millones de euros de inversión.
- 3 La planta es 100% automática y ha multiplicado su capacidad para procesar envases, pasando de 23.000 toneladas de residuos recuperados a 40.000.
- 4 Dispone de sistemas de automatización avanzados, herramientas de inteligencia artificial y sensorización, lo que la convierte en un gran generador de datos.
La planta, de hecho, está abierta a visitas desde que se renovó a principios de año. “El ciudadano lo que ve es que tira residuo al contenedor, que un camión se lo lleva y fin. Hicimos mucho énfasis con los responsables de la planta en que fuese visitable y didáctica, para que la gente vea qué ocurre más allá de los contenedores”, explica López. De hecho, tienen instalada una plataforma desde la que se puede contemplar cada paso del proceso. “Está viniendo más gente que al Guggenheim”, añade con humor Martínez, el director de innovación.
“Lo que se va nos va a requerir es hacer las cosas de una forma distinta. Separar más fracciones para obtener mejores materiales, con la mejor calidad posible”
Javier López Gerente de Oficina Técnica de Ecoembes
Una transformación tecnológica y laboral
La modernización de esta planta llega en un momento en el que el modelo de reciclaje está cambiando. La nueva legislación europea eleva progresivamente el listón de la reciclabilidad y del contenido reciclado de los envases. “Lo que se va nos va a requerir es hacer las cosas de una forma distinta. Separar más fracciones para obtener mejores materiales, con la mejor calidad posible”, explica López, de Ecoembes.
Amorebieta es una respuesta a ese desafío, la avanzadilla del cambio que ya se gesta. López señala que tanto la planta como la administración local “han sido sensibles a las necesidades del nuevo reglamento”. Esta instalación pertenece al grupo Trienekens y es fruto de una coordinación público-privada con la Diputación Foral de Bizkaia. Su automatización se remonta a 2000, pero el aumento de los envases que recibía la había llevado al límite de su capacidad. “Cuando vimos que nos aproximábamos a ese tope nos planteamos la renovación. Y pensamos en cómo debería funcionar una planta de selección de futuro, capaz de responder a lo que viene”, detalla Martínez. Han pasado de procesar unas 23.000 toneladas de envases al año a disponer de capacidad para 40.000. “Si piensas que el peso medio de un envase ligero ronda los 12 gramos es una barbaridad”, ilustra.
“La automatización es completa. Ahora nuestros equipos humanos gestionan, mantienen, limpian… pero no manipulan envases”
Jesús Martínez Director de innovación planta Amorebieta
Además, la parte de la criba que dependía de los trabajadores, que seleccionaban a mano determinados envases, ha desaparecido. Su trabajo, ahora, ha virado hacia la supervisión. “La automatización es completa. Nuestros equipos humanos gestionan, mantienen, limpian…, pero no manipulan envases”, precisa con alegría. El objetivo es “librar a los trabajadores de las tareas más repetitivas y de menor valor añadido”. Y añade: “El trabajo es más llevadero, pero los cambios nunca son fáciles. Hemos tenido la suerte de que, como teníamos dos naves, pudimos mantener el servicio mientras hacíamos la renovación”.
Datos, el activo del futuro
La planta de Amorebieta produce información constante. “Vemos la planta como gran generador de datos. Tenemos muchas fuentes de información basadas en sensoresque nos sirven para tomar cada vez mejores decisiones”, explica Martínez. Esta información es un alimento muy útil para las inteligencias artificiales, que pueden llegar a predecir múltiples indicadores con una precisión alucinante. “Anticipamos necesidades de mantenimiento, detectamos anomalías o ajustamos el funcionamiento de los equipos, todo sobre la marcha. Y sabemos qué material entrará en cada momento del año”, prosigue el especialista.
UNA TRANSFORMACIÓN, DOS BENEFICIOS
Un reciclaje más ‘fino’
El material que llega a las empresas recicladoras es de mayor calidad, lo que aumenta el valor de de toda la cadena.
“Además, con la tecnología de la planta, tenemos más capacidad para certificar al detalle el camino que recorre el material, algo que interesa a los productores, que con la nueva legislación tienen más exigencias en el campo de la trazabilidad” Jesús Martínez, director de innovación de la planta de Amorebieta
Miles de datos para tomar mejores decisiones
La planta cuenta con múltiples ‘recolectores’ de información: máquinas monitorizadas, sensores de vibraciones y temperatura…
“Esta información sirve para tomar decisiones más eficientes, casi en tiempo real. Además, la IA permite ‘preguntar’ a la planta por casi cualquier aspecto imaginable (ratios, procesos, previsiones), sin tener que recurrir a los programas de gestión tradicionales” Jesús Martínez, director de innovación de la planta de Amorebieta
Esta evolución, que tiene en el dato un activo de futuro, no es idéntica en las 96 plantas de selección que hay en España. “La incorporación de equipos tecnológicos requiere una determinada escala para que las inversiones sean técnica y económicamente viables”, señala López, de Ecoembes. De ahí que el futuro pase, entiende el especialista, por una red de plantas más grandes, capaces de asumir mayores volúmenes, en las que estas grandes inversiones tengan sentido. “Hay que velar también por la eficiencia, que pasa por que las plantas tengan una masa crítica mínima de residuos”, añade.
Amorebieta, por el momento, es el espejo en el que mirarse, tanto para las otras plantas de selección como para los propios productores, que pueden conocer mejor “qué ocurre con sus envases una vez que entran en el sistema de recogida y selección, y utilizar esa información para mejorar su diseño y reciclabilidad”, prosigue López. Con un objetivo a largo plazo: que la planta del futuro se parezca cada vez menos a un recinto donde se clasifica basura y cada vez más a una fábrica de materias primas con entidad propia.
Créditos
Redacción: Jaime Ripa
Coordinación editorial: Juan Antonio Carbajo y Francis Pachá
Diseño e ilustración: Belén Daza
Desarrollo: Rodolfo Mata
Coordinación producto: Adolfo Domenech
Feed MRSS-S Noticias


